وبلاگ
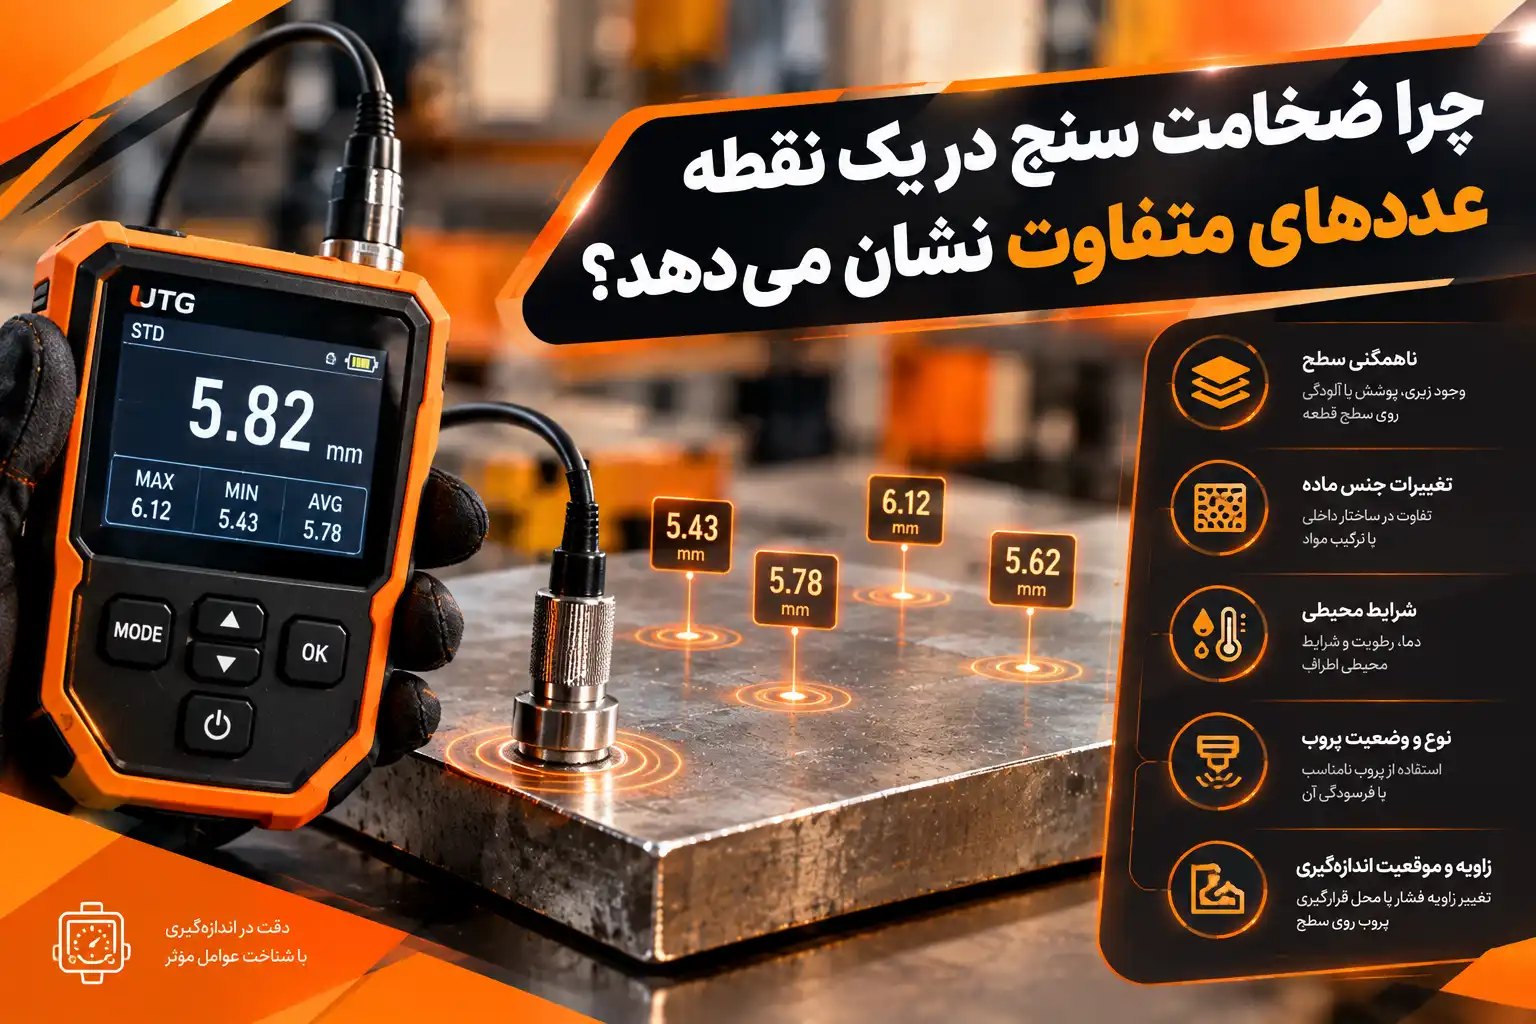
اگر ضخامت سنج را چند بار روی یک نقطه قرار دهید و هر بار عدد متفاوتی ببینید، لزوماً دستگاه خراب نیست. زاویه قرارگیری پراب، فشار دست، وضعیت سطح، زبری، آلودگی، کالیبراسیون و محدودیت دقت دستگاه میتوانند باعث تغییر عدد شوند. از طرف دیگر، گاهی اختلاف اندازهگیری واقعاً به تفاوت ضخامت قطعه در همان محدوده مربوط است. در این مقاله بررسی میکنیم چرا عدد ضخامتسنج تغییر میکند، چگونه خطای اندازهگیری را از اختلاف واقعی تشخیص دهیم و برای رسیدن به نتیجه قابل اعتماد چه مراحلی را انجام دهیم.
جواب سریع؛ چرا عدد ضخامتسنج تغییر میکند؟
| سؤال | جواب کوتاه |
|---|---|
| چرا ضخامتسنج در یک نقطه عددهای متفاوت نشان میدهد؟ | زاویه و فشار پراب، وضعیت سطح، کالیبراسیون، شکل قطعه یا محدودیت دقت دستگاه میتواند باعث اختلاف شود. |
| آیا این اختلاف یعنی دستگاه خراب است؟ | نه. اختلاف عدد بهتنهایی نشانه خرابی نیست و باید شرایط اندازهگیری بررسی شود. |
| اگر دقیقاً همان نقطه را چند بار اندازه بگیریم چه؟ | عددها لزوماً نباید کاملاً یکسان باشند، اما اختلاف غیرعادی و ناپایداری زیاد نیاز به بررسی دارد. |
| چرا دو نقطه نزدیک به هم عدد متفاوت دارند؟ | ممکن است ضخامت واقعی، پوشش یا وضعیت سطح در آن دو نقطه متفاوت باشد. |
| آیا زاویه پراب مهم است؟ | بله. قرارگیری نامناسب پراب میتواند نتیجه را تغییر دهد، بهخصوص روی سطوح منحنی. |
| آیا فشار دست روی عدد اثر دارد؟ | تغییر فشار میتواند شرایط تماس پراب را تغییر دهد. بهتر است روش قرار دادن پراب ثابت باشد. |
| زبری و زنگزدگی چه تأثیری دارند؟ | سطح زبر یا خورده میتواند تماس پراب را نامناسب کند و باعث تغییر نتیجه شود. |
| آیا کثیفی و چربی سطح مهم است؟ | بله. آلودگی میتواند تماس پراب با سطح را تغییر دهد و شرایط اندازهگیری را نامناسب کند. |
| آیا رنگ و پوشش روی عدد اثر میگذارند؟ | به نوع دستگاه و روش اندازهگیری بستگی دارد. بعضی دستگاهها برای پوشش طراحی شدهاند و بعضی برای ماده پایه. |
| چرا روی لوله عددها بیشتر تغییر میکنند؟ | انحنای سطح قرارگیری صحیح پراب را دشوارتر میکند و حساسیت اندازهگیری افزایش مییابد. |
| آیا کالیبراسیون میتواند علت اختلاف باشد؟ | بله، اما هر اختلافی ناشی از کالیبراسیون نیست. روش قرارگیری پراب و شرایط سطح هم اهمیت دارند. |
| چند بار باید اندازهگیری کنیم؟ | عدد ثابتی برای همه کاربردها وجود ندارد. تعداد اندازهگیری به هدف بازرسی و دستورالعمل دستگاه بستگی دارد. |
| میانگین اندازهگیریها را بگیریم؟ | همیشه نه. اگر هدف پیدا کردن کمترین ضخامت باشد، میانگین ممکن است بخش مهمی از اطلاعات را پنهان کند. |
| چطور بفهمیم اختلاف واقعی است یا خطای اندازهگیری؟ | شرایط اندازهگیری را ثابت کنید، نقاط اطراف را بسنجید و عملکرد دستگاه را روی سطح مرجع مناسب بررسی کنید. |
| چه زمانی به خرابی پراب یا دستگاه شک کنیم؟ | وقتی پس از بررسی سطح، نحوه اندازهگیری و کالیبراسیون، ناپایداری غیرعادی همچنان ادامه داشته باشد. |
| اگر الان عددها متفاوت شدند چه کار کنیم؟ | سطح را بررسی کنید، پراب را صحیح قرار دهید، اندازهگیری را تکرار کنید، نقاط اطراف را بسنجید و در صورت ادامه مشکل دستگاه را بررسی کنید. |
تغییر عدد ضخامت سنج در یک نقطه
اول باید بین دو حالت تفاوت بگذاریم. گاهی شما یک نقطه مشخص را چند بار اندازه میگیرید و عددها تغییر میکنند. گاهی نیز نقاط مختلف یک قطعه عددهای متفاوتی نشان میدهند. علت این دو حالت الزاماً یکی نیست.
در حالت اول، نحوه قرار گرفتن پراب اهمیت زیادی دارد. زاویه، فشار، میزان تماس با سطح و حتی جابهجایی جزئی پراب میتواند نتیجه را تغییر دهد. وضعیت سطح نیز میتواند همین اثر را ایجاد کند.
در حالت دوم، ممکن است اختلاف واقعاً مربوط به خود قطعه باشد. ضخامت یک ورق، دیواره لوله یا پوشش همیشه در تمام نقاط کاملاً یکسان نیست. خوردگی، سایش، تعمیرات، رنگ یا تغییرات تولید نیز میتوانند باعث اختلاف شوند. پس اولین اشتباه این است که هر عدد متفاوتی را فوراً «خطای دستگاه» بدانیم.
آیا وقتی همان نقطه را چند بار اندازه میگیریم، عدد باید دقیقاً یکی باشد؟
نه لزوماً. در اندازهگیری واقعی، انتظار یکسان بودن تکتک اعداد تا آخرین رقم همیشه منطقی نیست. آنچه اهمیت دارد، میزان تکرارپذیری نتیجه در شرایط مشابه است.
فرض کنید پراب را روی یک محل قرار میدهید و چند بار اندازهگیری انجام میدهید. اگر اعداد کمی جابهجا شوند، ابتدا باید شرایط تماس پراب و سطح را بررسی کنید. اما اگر عددها به شکل شدید و غیرقابل پیشبینی تغییر کنند، بررسی بیشتری لازم است. برای این کار، پراب را هر بار با شرایط مشابه قرار دهید. زاویه و فشار را تا حد امکان ثابت نگه دارید و هنگام ثبت نتیجه پراب را حرکت ندهید. اگر با ثابت کردن شرایط، اختلاف کمتر شود، احتمال دارد بخش زیادی از مشکل به روش اندازهگیری مربوط باشد.
چرا با کمی جابهجایی پراب، عدد ضخامتسنج تغییر میکند؟
پراب باید شرایط مناسبی برای اندازهگیری داشته باشد. وقتی آن را حتی کمی جابهجا میکنید، ممکن است روی قسمت متفاوتی از سطح قرار بگیرد یا تماس آن با سطح تغییر کند. این موضوع روی سطح زبر، رنگشده، خورده یا منحنی بیشتر خودش را نشان میدهد. نزدیک شدن به لبه و گوشه نیز میتواند شرایط اندازهگیری را متفاوت کند.
به همین دلیل برای بررسی تکرارپذیری، نباید هر بار پراب را به شکل متفاوتی روی قطعه قرار دهید. بهتر است روش قرار دادن آن تا حد امکان ثابت باشد. اگر هدف شما بررسی یکنواختی ضخامت قطعه است، جابهجایی پراب اتفاقاً اهمیت بیشتری پیدا میکند. در این حالت باید محل اندازهگیریها مشخص باشد تا نتایج قابل مقایسه باشند.
چرا دو نقطه نزدیک به هم میتوانند ضخامت متفاوتی داشته باشند؟
نزدیک بودن دو نقطه به معنی برابر بودن ضخامت آنها نیست. یک قطعه ممکن است در بخشی از سطح خود ضخامت متفاوتی داشته باشد.
برای مثال، خوردگی میتواند یک قسمت از فلز را بیشتر از قسمت دیگری نازک کند. سایش نیز ممکن است در یک ناحیه شدیدتر باشد. در قطعات تعمیرشده، وجود لایههای اضافی نیز میتواند باعث تفاوت شود.
در تولید نیز شکلدهی، خمکاری و شرایط ساخت میتوانند باعث تغییرات موضعی شوند. بنابراین اگر دو نقطه نزدیک عدد متفاوتی دارند، باید احتمال تفاوت واقعی را هم در نظر گرفت. بهترین کار این است که چند نقطه اطراف را اندازه بگیرید. اگر یک الگوی مشخص در نتایج دیده شود، تفسیر اختلاف سادهتر خواهد شد.
زاویه پراب روی نتیجه اثر دارد؟
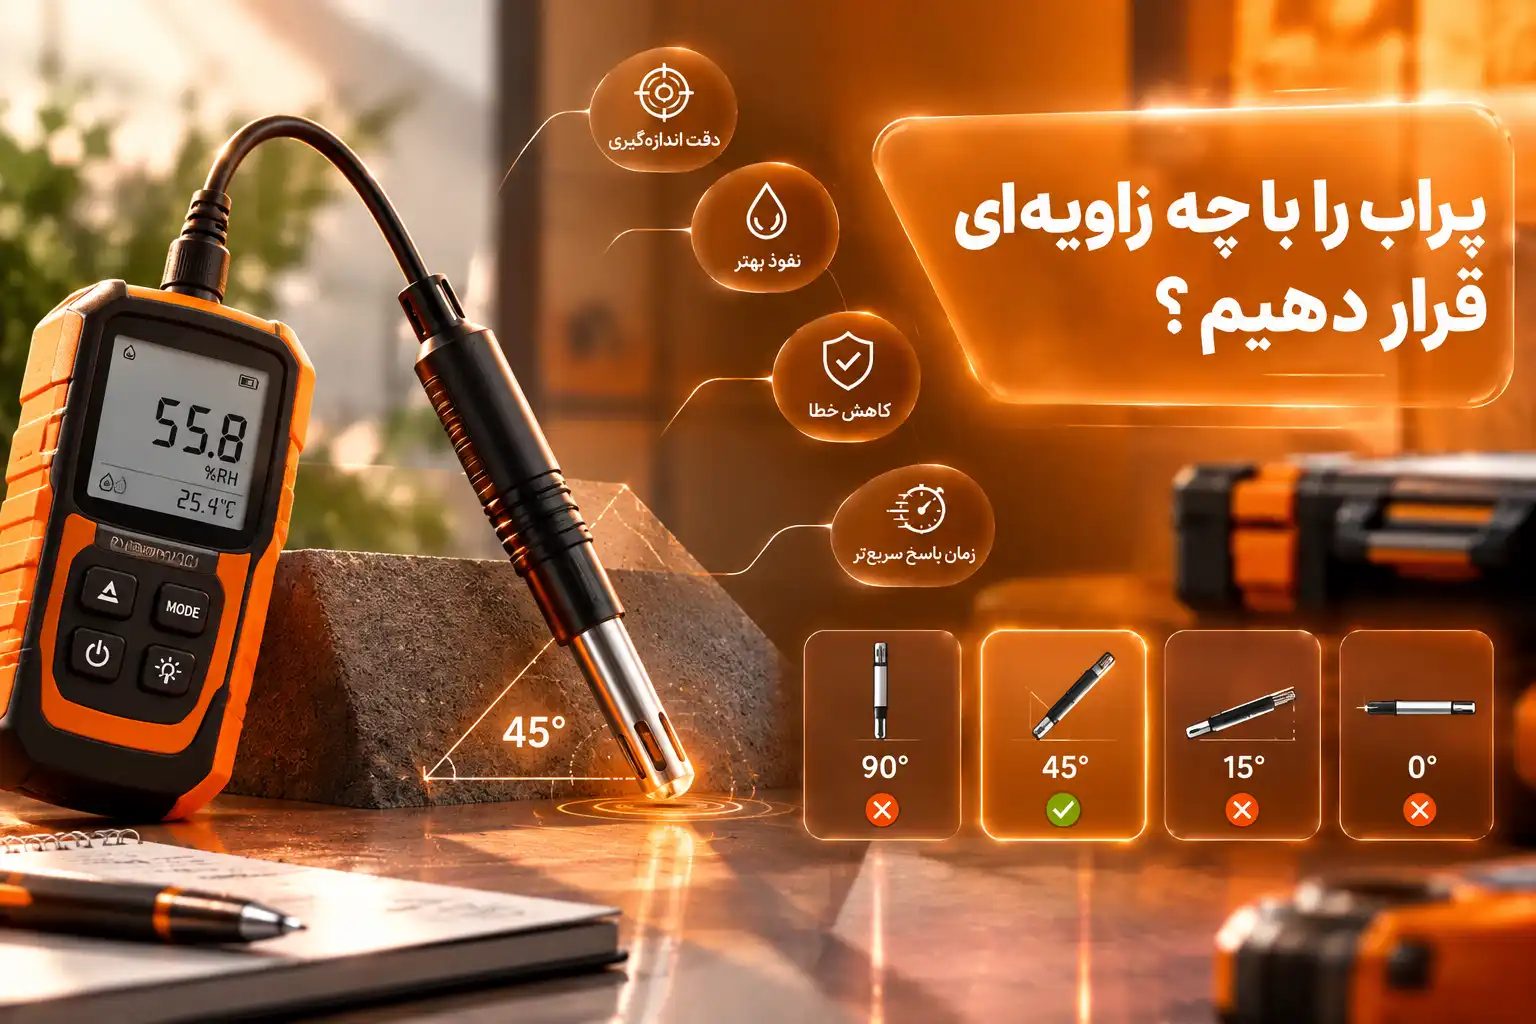
بله، زاویه قرارگیری پراب میتواند روی نتیجه اثر بگذارد. در بیشتر اندازهگیریهای ضخامت، پراب باید تا حد امکان عمود بر سطح اندازهگیری قرار بگیرد و تمام سطح تماس آن بهدرستی روی قطعه بنشیند. با این حال، زاویه دقیق و روش قرارگیری به نوع پراب و دستورالعمل سازنده بستگی دارد. روی سطح صاف، پراب را بدون کج کردن روی قطعه قرار دهید و هنگام ثبت عدد آن را جابهجا نکنید. اگر پراب با زاویه روی سطح قرار بگیرد، تماس آن با قطعه تغییر میکند و ممکن است عدد متفاوتی نمایش داده شود.
در سطوح منحنی مانند لوله، قرار دادن پراب دشوارتر است. در این شرایط باید از پراب مناسب همان سطح استفاده کنید و طبق دستورالعمل دستگاه آن را روی قطعه قرار دهید. اگر سازنده روش یا زاویه مشخصی برای پراب تعیین کرده است، همان دستورالعمل باید مبنای اندازهگیری باشد. نکته مهم این است که ۹۰ درجه یک قانون عمومی برای تمام ضخامتسنجها نیست. بنابراین اگر مدل دستگاه یا نوع پراب شما روش خاصی برای قرارگیری دارد، دستورالعمل همان مدل را در اولویت قرار دهید.
فشار دست روی پراب میتواند عدد را تغییر دهد؟
فشار دست میتواند شرایط تماس پراب با سطح را تغییر دهد. اگر یک بار پراب را با فشار زیاد و بار دیگر با فشار کمتر روی سطح قرار دهید، شرایط اندازهگیری کاملاً مشابه نخواهد بود.
به همین دلیل بهتر است هنگام اندازهگیریهای تکراری، روش اعمال فشار ثابت و مطابق دستورالعمل دستگاه باشد. این موضوع بهخصوص زمانی مهم است که کاربر میخواهد بفهمد دستگاه چقدر تکرارپذیر است. اگر هر بار پراب را با شرایط متفاوت قرار دهید، تشخیص علت اختلاف عدد دشوارتر میشود.
زبری، زنگزدگی یا کثیفی باعث تغییر عدد میشوند؟
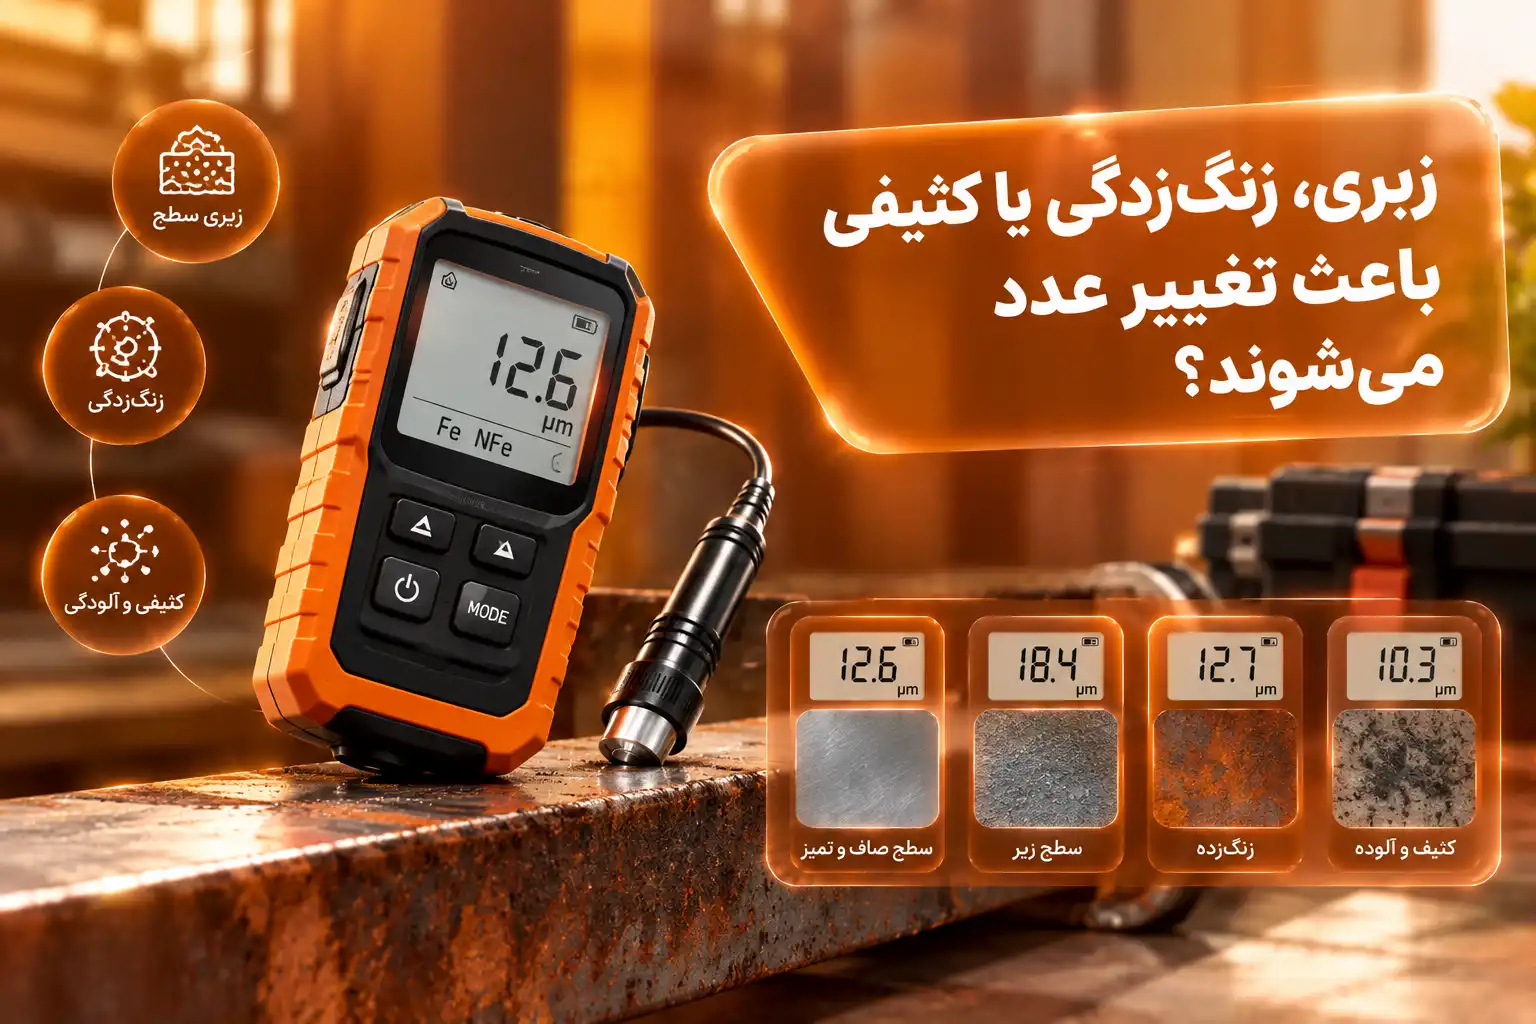
بله. سطحی که قرار است اندازهگیری شود باید شرایط مناسبی برای روش مورد استفاده داشته باشد. زبری زیاد میتواند تماس پراب با سطح را نامنظم کند. زنگزدگی و خوردگی نیز ممکن است سطحی ایجاد کنند که اندازهگیری روی آن با سطح سالم تفاوت داشته باشد. چربی، گردوغبار، رطوبت و سایر آلودگیها نیز میتوانند شرایط تماس را تغییر دهند. بنابراین قبل از اندازهگیری، وضعیت سطح را بررسی کنید و در صورت نیاز آن را طبق شرایط مجاز دستگاه آماده کنید.
نکته مهم این است که آمادهسازی سطح نباید باعث تغییر غیرواقعی در نتیجه بازرسی شود. روش پاکسازی باید با جنس قطعه و هدف اندازهگیری هماهنگ باشد.
| وضعیت سطح | چه مشکلی ایجاد میکند؟ | چه چیزی بررسی شود؟ |
|---|---|---|
| زبری زیاد | تماس نامنظم پراب | روش آمادهسازی و قابلیت دستگاه |
| زنگزدگی | سطح نامنظم یا خورده | وضعیت واقعی خوردگی |
| چربی و گردوغبار | تماس نامناسب | تمیز بودن محل |
| رطوبت | تغییر شرایط تماس | خشک بودن سطح طبق دستورالعمل |
| پوشش ناصاف | اختلاف در شرایط سطح | نوع پوشش و روش اندازهگیری |
چرا رنگ و پوشش میتوانند عدد ضخامتسنج را تغییر دهند؟
پوشش یکی از مواردی است که باید هنگام تفسیر عدد ضخامتسنج به آن توجه کرد. اما اثر آن به نوع دستگاه و روش اندازهگیری بستگی دارد. برخی ضخامتسنجها برای اندازهگیری ضخامت پوشش روی زیرلایه طراحی شدهاند. در برخی کاربردهای دیگر، هدف اندازهگیری ضخامت خود ماده یا دیواره قطعه است.
به همین دلیل نمیتوان گفت هر دستگاهی که روی سطح رنگشده استفاده میشود، الزاماً ضخامت فلز را نشان میدهد. ابتدا باید مشخص شود دستگاه چه کمیتی را اندازهگیری میکند. این موضوع در بررسی بدنه خودرو نیز اهمیت دارد. اختلاف عدد بین دو قسمت ممکن است به تفاوت ضخامت پوشش یا وجود لایههای ترمیمی مربوط باشد. برای تفسیر درست، باید روش دستگاه و ساختار سطح را در نظر گرفت.
مطالعه بیشتر: چرا ضخامت سنج روی سطح زنگ زده خطا نشان می دهد؟
چرا روی لوله و سطوح منحنی عددها بیشتر تغییر میکنند؟
اندازهگیری روی سطح منحنی دشوارتر از سطح صاف است. هر بار قرار دادن پراب ممکن است کمی با دفعه قبل تفاوت داشته باشد. هرچه انحنای سطح بیشتر باشد، حفظ وضعیت مناسب پراب اهمیت بیشتری پیدا میکند. این موضوع میتواند باعث شود نتایج اندازهگیری در یک محدوده کمی تغییر کنند.
در چنین شرایطی باید مشخصات دستگاه و پراب را برای همان کاربرد بررسی کرد. همچنین بهتر است اندازهگیریها با روش ثابت و در نقاط مشخص انجام شوند. اگر سطح بسیار کوچک، باریک یا دارای انحنای زیاد است، استفاده از دستگاه یا پراب نامناسب میتواند اختلاف نتایج را بیشتر کند.
اگر دستگاه را کالیبره کردهایم، چرا باز هم عددها فرق میکنند؟
کالیبراسیون صحیح برای داشتن اندازهگیری قابل اعتماد اهمیت دارد، اما کالیبراسیون نمیتواند تمام عوامل ایجادکننده اختلاف را حذف کند. اگر پراب هر بار با زاویه متفاوت روی سطح قرار بگیرد، یا سطح زبر و آلوده باشد، حتی یک دستگاه کالیبرهشده نیز ممکن است نتایج متفاوتی نشان دهد.
همچنین کالیبراسیون باید با توجه به دستورالعمل سازنده، نوع ماده، محدوده اندازهگیری و شرایط کاری دستگاه انجام شود. استفاده از روش نامناسب میتواند نتیجه را تحت تأثیر قرار دهد. بنابراین اگر بعد از کالیبراسیون هنوز اختلاف میبینید، فقط کالیبراسیون را مقصر ندانید. ابتدا نحوه اندازهگیری و شرایط سطح را هم بررسی کنید.
چرا ضخامتسنج روی بعضی فلزات نتیجه متفاوتی میدهد؟
روش اندازهگیری ضخامتسنج با توجه به طراحی دستگاه متفاوت است. همه مدلها برای همه مواد، ضخامتها و شرایط سطح ساخته نشدهاند. نوع فلز، ساختار قطعه، پوشش و محدوده کاری دستگاه میتواند روی نتیجه اثر داشته باشد. به همین دلیل قبل از استفاده باید مشخصات فنی دستگاه را با کاربرد موردنظر مقایسه کرد.
اگر دستگاه برای ماده یا شرایط موردنظر مناسب نباشد، صرفاً با تغییر کالیبراسیون نمیتوان همیشه مشکل را برطرف کرد. پس هنگام مشاهده اختلاف عدد، یک سؤال مهم این است: آیا این دستگاه اساساً برای اندازهگیری همین قطعه طراحی شده است؟
از کجا بفهمیم اختلاف عدد واقعی است یا خطای اندازهگیری؟
برای تشخیص این موضوع باید شرایط اندازهگیری را مرحلهبهمرحله ثابت کنیم. ابتدا همان محدوده را روی سطح تمیز و مناسب بررسی کنید. سپس پراب را با روش یکسان چند بار قرار دهید. اگر اعداد نزدیکتر شدند، احتمال دارد شرایط قبلی باعث اختلاف شده باشد.
بعد از آن، نقاط اطراف را اندازه بگیرید. اگر اختلاف در چند نقطه تکرار شود، احتمال وجود تغییر واقعی در ضخامت یا پوشش بیشتر میشود. در نهایت میتوان عملکرد دستگاه را روی یک سطح مرجع مناسب بررسی کرد. اگر دستگاه در شرایط مرجع نیز ناپایداری غیرعادی داشته باشد، بررسی پراب و دستگاه اهمیت بیشتری پیدا میکند.
| چیزی که میبینید | احتمال قابل بررسی | اقدام |
|---|---|---|
| همان نقطه، اختلاف جزئی دارد | تغییر شرایط تماس | تکرار با وضعیت ثابت پراب |
| نقاط نزدیک اختلاف دارند | تفاوت واقعی یا سطح متفاوت | اندازهگیری نقاط بیشتر |
| عددها شدیداً ناپایدارند | مشکل روش یا دستگاه | بررسی سطح، پراب و کالیبراسیون |
| فقط روی سطح زبر اختلاف زیاد است | شرایط سطح | بررسی و آمادهسازی مناسب |
| روی سطح مرجع هم نتیجه ناپایدار است | احتمال مشکل فنی | بررسی پراب و دستگاه |
چند بار اندازهگیری لازم است و کدام عدد مهم تر است؟
برای همه کاربردها نمیتوان یک تعداد ثابت تعیین کرد. روش اندازهگیری باید با هدف بازرسی، نوع قطعه، دستورالعمل کاری و مشخصات دستگاه هماهنگ باشد. اگر هدف بررسی تکرارپذیری دستگاه است، چند اندازهگیری پشت سر هم در شرایط مشابه میتواند مفید باشد. در این حالت باید روش قرار دادن پراب ثابت بماند.
اگر هدف پیدا کردن کمترین ضخامت یک قطعه است، تعداد و محل اندازهگیری اهمیت بیشتری پیدا میکند. یک میانگین ساده ممکن است کمترین مقدار را پنهان کند. بنابراین قبل از میانگینگیری، مشخص کنید دنبال چه چیزی هستید. یکسان بودن عددها، میانگین، کمترین مقدار و بیشترین مقدار هرکدام در کاربرد متفاوتی اهمیت پیدا میکنند.
اگر ضخامت سنج عددهای متفاوت نشان داد، مرحله به مرحله چه کار کنیم؟
اگر همین الان با این مشکل مواجه شدهاید، لازم نیست بلافاصله دستگاه را خراب فرض کنید. این مراحل را به ترتیب انجام دهید:
۱. سطح را بررسی کنید.
زنگزدگی، زبری، چربی، گردوغبار، رطوبت و وضعیت پوشش را بررسی کنید.
۲. محل اندازهگیری را مناسب کنید.
در صورت نیاز و طبق شرایط مجاز، سطح را تمیز و آماده کنید.
۳. پراب را بررسی کنید.
اتصال، ظاهر و وضعیت پراب را بررسی کنید.
۴. پراب را صحیح قرار دهید.
زاویه، تماس و فشار را تا حد امکان ثابت نگه دارید.
۵. همان محل را دوباره اندازه بگیرید.
چند اندازهگیری مشابه انجام دهید و تغییرات را ثبت کنید.
۶. نقاط اطراف را بررسی کنید.
اگر اختلاف فقط در یک نقطه وجود دارد، شرایط همان نقطه را دقیقتر بررسی کنید.
۷. شکل قطعه را در نظر بگیرید.
اگر سطح منحنی یا نزدیک لبه است، نحوه قرارگیری پراب اهمیت بیشتری دارد.
۸. سازگاری دستگاه را بررسی کنید.
نوع ماده، پوشش، محدوده اندازهگیری و نوع پراب باید با کاربرد هماهنگ باشند.
۹. کالیبراسیون را بررسی کنید.
اگر طبق دستورالعمل دستگاه نیاز به کالیبراسیون یا کنترل وجود دارد، آن را انجام دهید.
۱۰. عملکرد دستگاه را روی سطح مرجع مناسب بررسی کنید.
اگر در شرایط مرجع نیز ناپایداری ادامه داشت، بررسی فنی دستگاه و پراب را در نظر بگیرید.
چه زمانی احتمال خرابی پراب یا خود دستگاه مطرح میشود؟
وقتی شرایط اندازهگیری را اصلاح کردهاید اما نتیجه همچنان غیرعادی است، باید احتمال مشکل فنی را بررسی کنید. یکی از نشانههای مهم، ناپایداری مداوم روی سطح مناسب و مرجع است. در این شرایط، دیگر فقط نمیتوان اختلاف را به زبری یا نحوه قرارگیری پراب نسبت داد.
اتصال پراب، وضعیت فیزیکی آن، کالیبراسیون و تنظیمات دستگاه نیز باید بررسی شوند. اگر این موارد مشکل را مشخص نکردند، دستگاه باید توسط فرد متخصص همان مدل بررسی شود. از تغییر تنظیمات داخلی یا تعمیر خودسرانه پراب و دستگاه خودداری کنید. این کار ممکن است وضعیت اندازهگیری را بدتر کند یا کالیبراسیون دستگاه را از حالت صحیح خارج کند.
پراب خراب چه نشانههایی دارد؟
اگر بعد از ثابت کردن شرایط اندازهگیری، عدد ضخامتسنج همچنان بدون دلیل نوسان زیادی دارد، باید وضعیت پراب را بررسی کنید. خطای مداوم روی سطح مناسب یا تغییر غیرعادی عدد با تماس یکسان نیز میتواند نشانه مشکل پراب باشد. برای اطمینان، پراب را روی سطح مرجع مناسب و با روش صحیح آزمایش کنید. اگر مشکل در شرایط کنترلشده ادامه داشت، بررسی تخصصی پراب یا دستگاه ضروری است.
چه زمانی باید اندازهگیری را تکرار کنیم؟
هر اختلاف عددی به معنی نیاز به تکرار اندازهگیری نیست. اگر عدد با اندازهگیری قبلی تفاوت غیرعادی دارد، پراب درست روی سطح قرار نگرفته یا شرایط سطح مشکوک است، اندازهگیری را تکرار کنید. در تکرار، همان نقطه و شرایط قبلی را تا حد امکان حفظ کنید. اگر اختلاف همچنان ادامه داشت، نقاط اطراف و عملکرد دستگاه را نیز بررسی کنید.
چطور نتیجه ضخامتسنج را قابل اعتمادتر کنیم؟
دقت ابزار اندازه گیری فقط به خود دستگاه وابسته نیست. شرایطی که اندازهگیری در آن انجام میشود نیز اهمیت زیادی دارد. سطح مناسب، پراب سالم، روش صحیح قرارگیری، کالیبراسیون درست و سازگاری دستگاه با قطعه باید همزمان بررسی شوند. اگر قرار است نتایج در آینده مقایسه شوند، محل اندازهگیری و شرایط کار را نیز ثبت کنید.
همچنین بهتر است فقط یک عدد را مبنای تصمیم قرار ندهید. بررسی چند نقطه و توجه به الگوی نتایج، اطلاعات بیشتری درباره وضعیت واقعی قطعه میدهد. هرچه روش اندازهگیری در دفعات مختلف ثابتتر باشد، مقایسه نتایج نیز قابل اعتمادتر خواهد بود.
خرید ضخامت سنج
سخن آخر
اگر ضخامت سنج در یک نقطه عددهای متفاوت نشان میدهد، اولین واکنش نباید تعویض دستگاه باشد. ابتدا باید مشخص شود اختلاف از نحوه اندازهگیری، وضعیت سطح، شکل قطعه، پوشش، کالیبراسیون یا خود دستگاه ناشی میشود. یک اختلاف جزئی میتواند در شرایط عادی اندازهگیری اتفاق بیفتد. اما ناپایداری شدید و تکرارشونده، مخصوصاً روی یک سطح مرجع مناسب، نیاز به بررسی بیشتری دارد.
بهترین روش این است که سطح را بررسی کنید، پراب را با شرایط ثابت قرار دهید، اندازهگیری را تکرار کنید، نقاط اطراف را بسنجید و در صورت ادامه مشکل، کالیبراسیون و عملکرد دستگاه را بررسی کنید.در نهایت، عدد ضخامتسنج بهتنهایی کافی نیست؛ محل اندازهگیری، شرایط سطح، روش استفاده از پراب و مشخصات دستگاه هم باید در کنار آن تفسیر شوند.